FICTIONAL RECRUIT SITE / DEMO

PROJECT STORY
一台ができるまで

0.3ミリの傷を、
見逃さないための
142日。

光を強く反射する円筒部品に生じる、わずかな傷。人の目でも判断が分かれる検査を、自動化できないか。

顧客からの相談を起点に、機械設計、制御設計、製造の3人が、一台の装置を完成させるまでを追いました。

PROJECT 07 / 円筒部品外観検査装置 宮原綾(機械設計) 佐伯圭介(制御設計) 秋山直人(製造・組立)
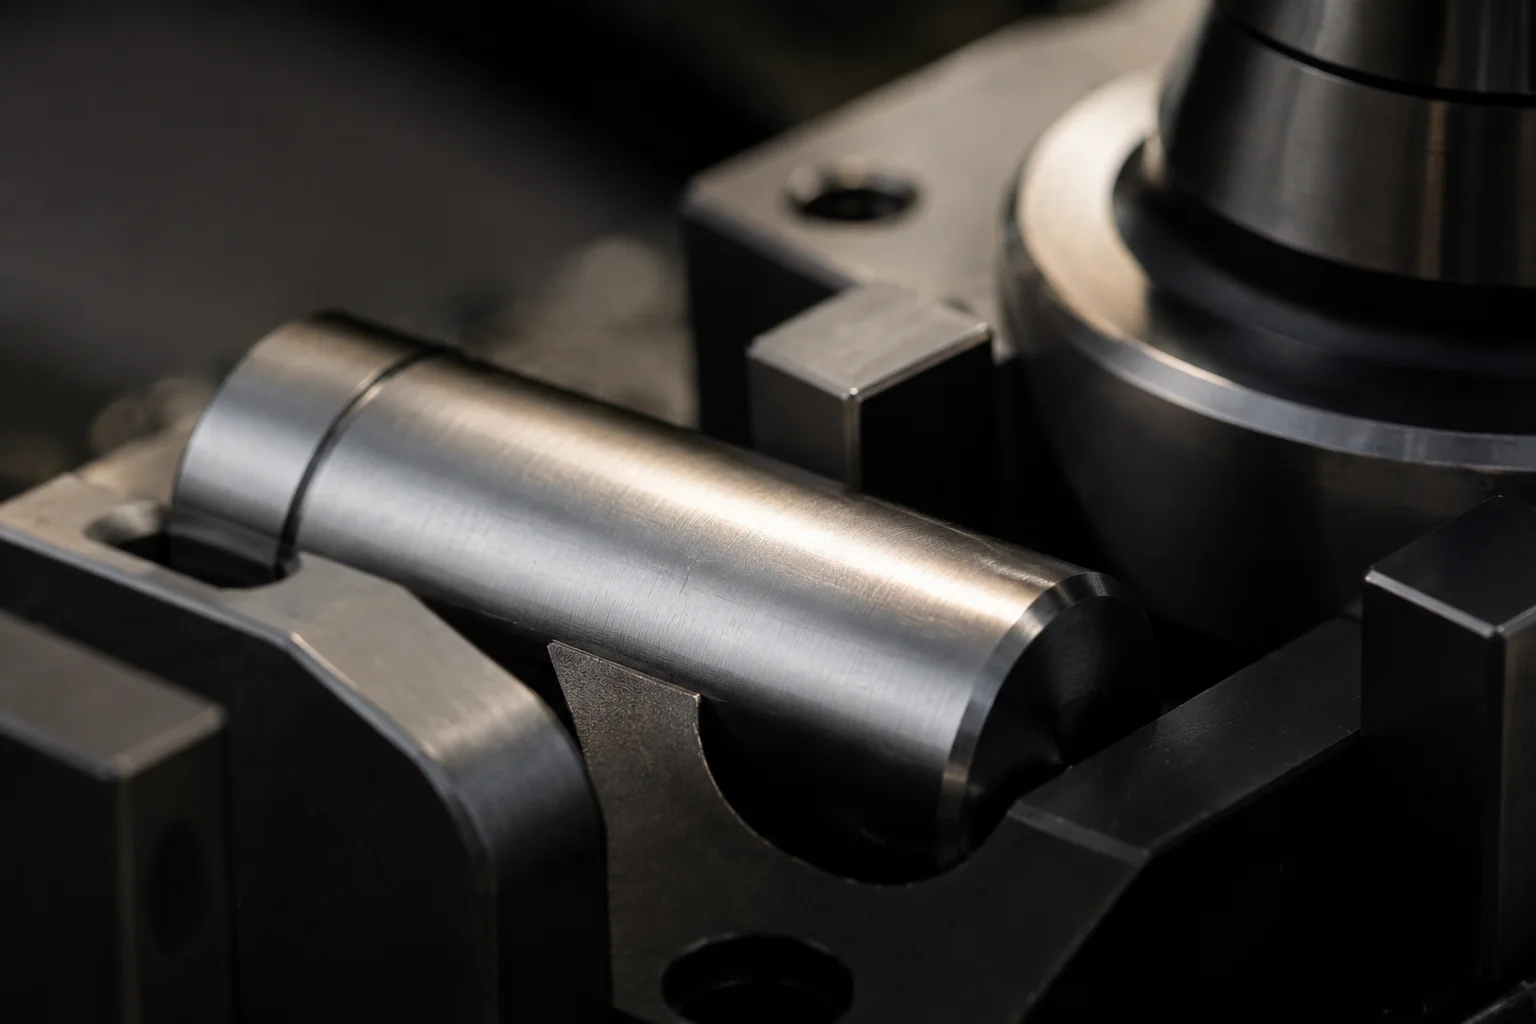
金属光沢の強い円筒部品
PART / 円筒部品・傷の目安 0.3mm
142相談から納品までの日数
18検証した照明の組み合わせ
2試作した機体数
460顧客から預かった部品
DAY 001相談

「人によって判定が分かれる」

相談を寄せたのは、医療機器に使われる小型の円筒部品を製造する会社だった。直径十数ミリ、長さ数センチ。人の体に入る部品なので、表面の状態には厳しい基準がある。

検査したいのは、表面に生じる浅い線状の傷。大きさの目安は0.3ミリほど。部品は金属光沢が強く、見る角度によって傷が見えたり消えたりする。現在は検査員が照明へかざし、部品を指先で回しながら一つずつ確認していた。二人で見て、判断が割れたものは第三者がもう一度見る。時間も、人も、かかっていた。

「良品と不良品の境界が、人によって少し違う。検査員の負担も大きい。自動化できないだろうか」

サンプルを受け取った宮原が最初に確認したのは、傷の大きさではなく、どの傷を不良とするのかだった。四十個の部品を顧客と一緒に見比べ、良品、不良品、そして判断が分かれるもの、の三つに分けていく。

判断が分かれるものは、全体の一割ほどあった。装置をつくる前に、この一割をどちら側に寄せるのかを決めなければならない。プロジェクトは、機械の話ではなく、基準をそろえる話から始まった。
DAY 014検証

見たい傷だけが、見えない

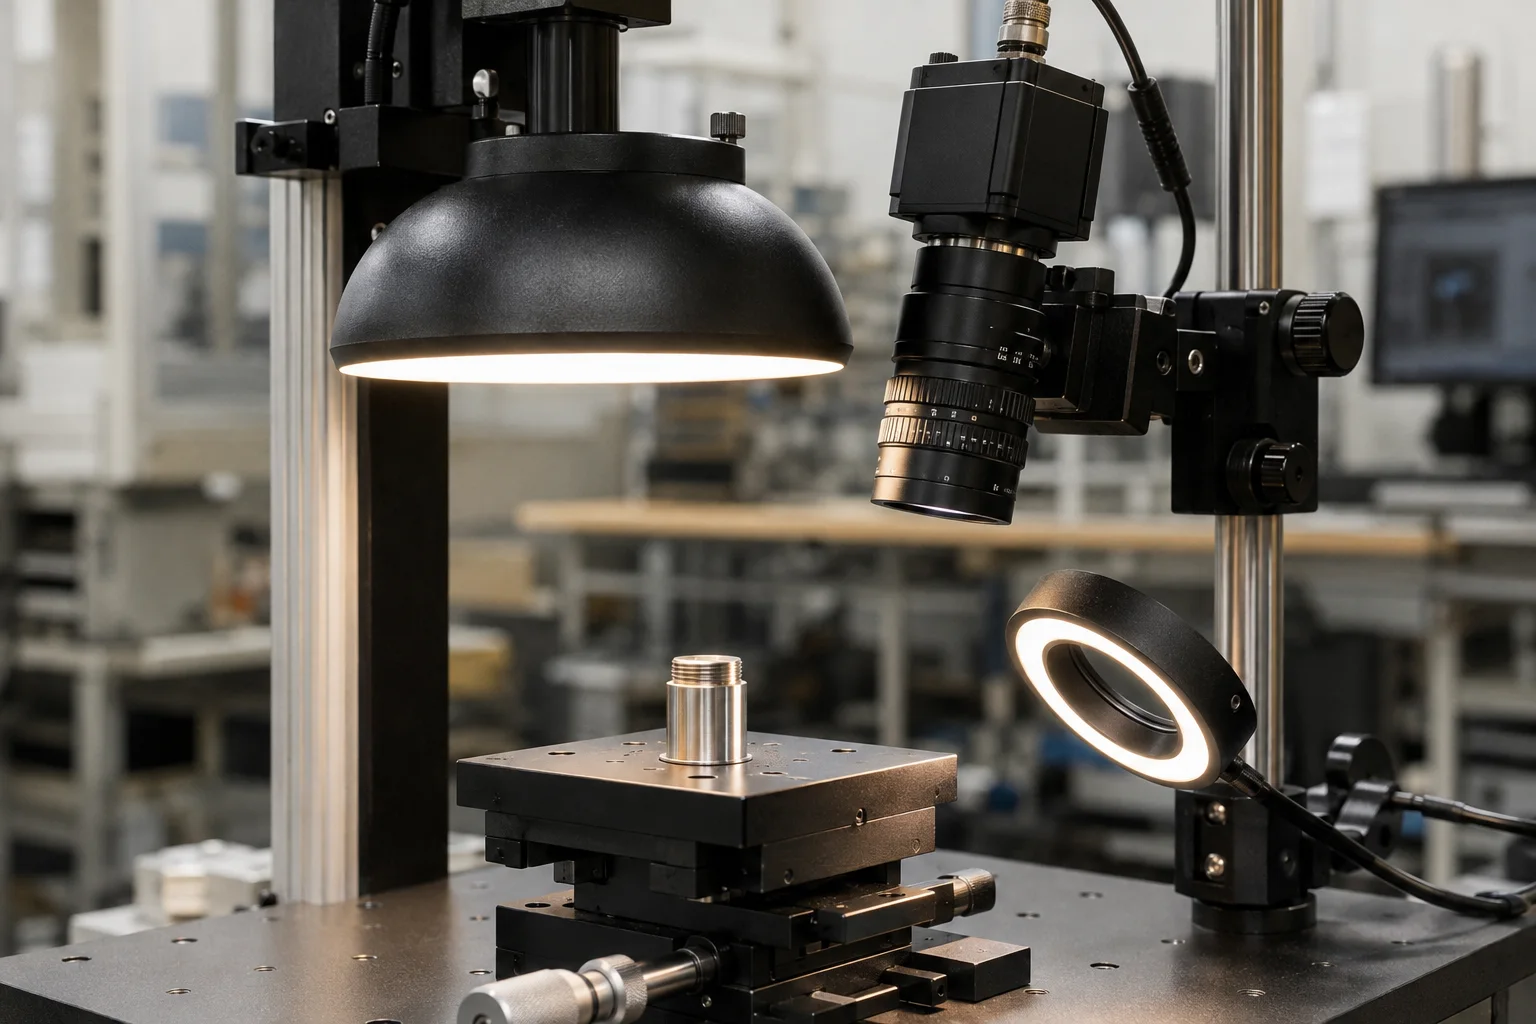
画像検証室でカメラと照明を組み合わせる。正面から強く照らすと、部品全体が白く反射し、浅い傷が背景へ埋もれた。角度を下げると傷は浮かぶが、今度は部品の向きによって見え方が変わる。

同じ部品を、少し回して撮り直すだけで結果が変わる。見えないのではなく、見えたり見えなかったりする。それがこの案件のいちばん厄介なところだった。

佐伯は、照明を一つに絞らず、方向の異なる光を順番に当てて複数枚を撮影する案を出した。一枚で判断しようとするから条件が厳しくなる。複数枚の変化を比べれば、傷と反射を見分ける手がかりが増える。

宮原は、部品を一定の位置で回転させ、円筒面を一周確認する機構を検討した。カメラを増やすより、部品のほうを動かしたほうが確実だという判断だった。

この二週間で試した照明の組み合わせは十八通り、撮影枚数は二千枚を超えた。ここで、検査精度をカメラだけで解決しようとせず、同じ条件で見られる状態を機械側でつくる、という方針が決まった。

カメラと複数の照明を組み合わせた検証装置
LIGHTING TEST / 照明角度の検証
DAY 026選定

買えば済む、という案を捨てた

装置を一から設計する前に、市販の汎用外観検査ユニットで足りないかを検討した。顧客の予算はかぎられている。既製品で済むなら、そのほうがいい。

メーカーからデモ機を借り、顧客サンプルを流してみた。平面の部品であれば、十分な性能があった。ただ、円筒面を一周見るという前提が、この機種にはない。回転治具を足して回してみたところ、回転の精度が足りず、傷が流れて写った。

見積もりも並べた。初期費用は当社案の六割で収まる。ただし検査条件を出すのは顧客側の作業になり、そこに人と時間がかかる。そして、判断が分かれる一割の部品をどう扱うかは、既製品の仕組みでは調整しきれなかった。

「安く入れても、条件を出せないまま止まる装置になります」

宮原は顧客へ、今回は既製品では届かないと正直に伝えた。この十一日間は、何もつくらなかった期間になる。それでも、なぜ一品一様でなければならないのかが、顧客と青澄の双方で言葉になった。後の工程で仕様がぶれなかったのは、ここで一度立ち止まったからだった。

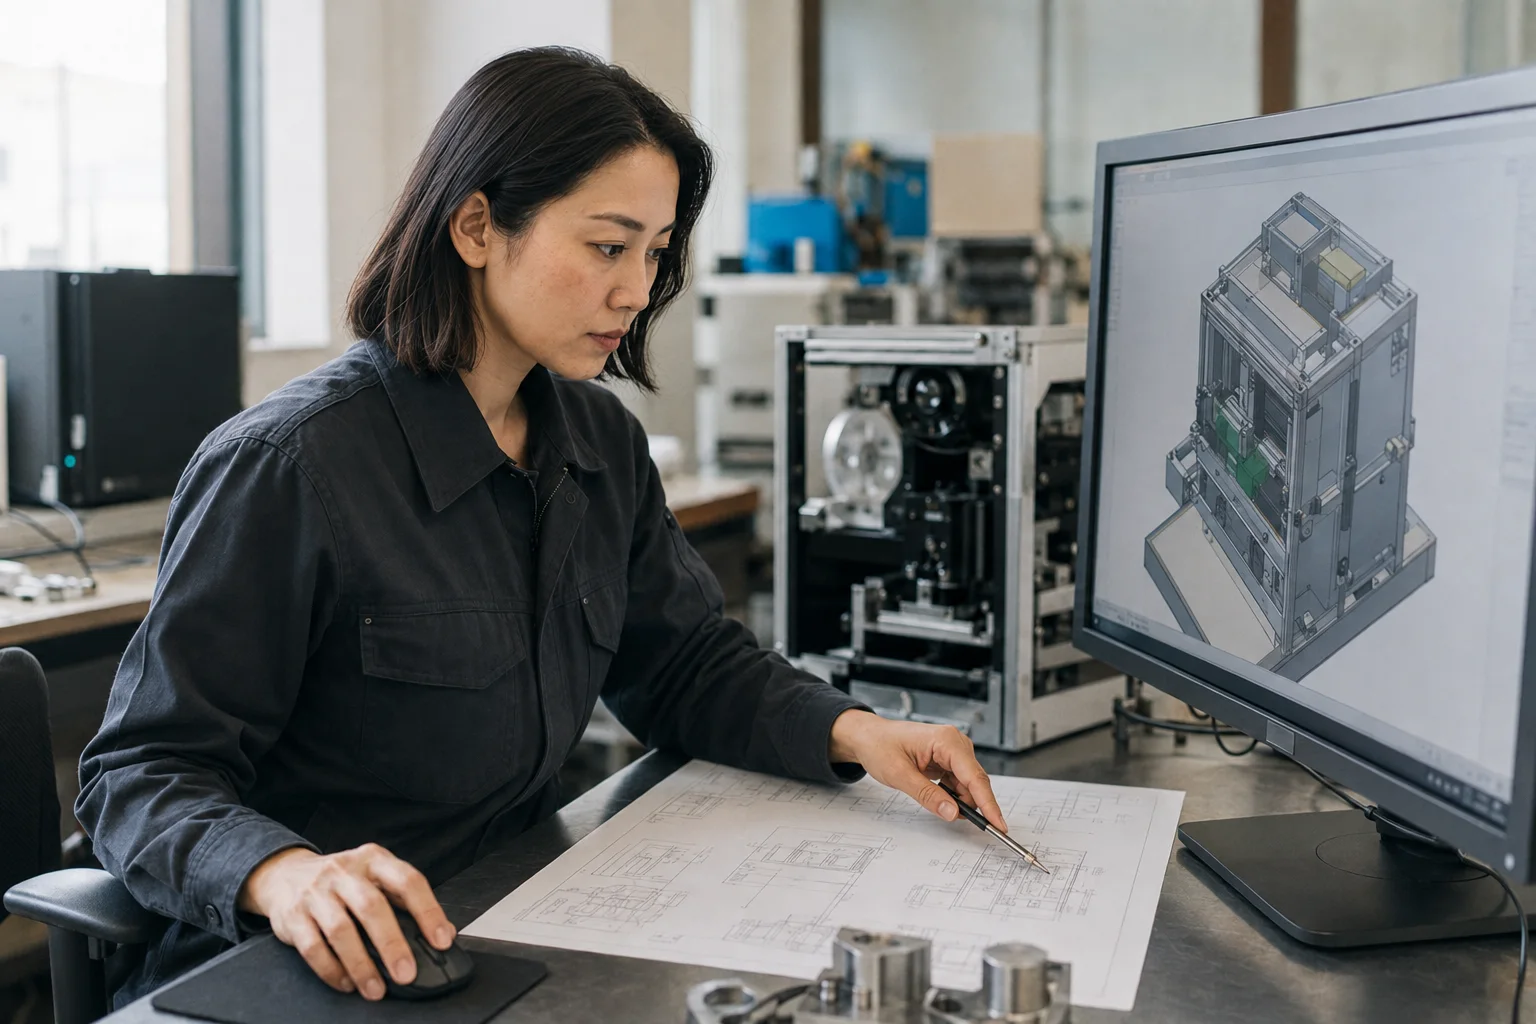
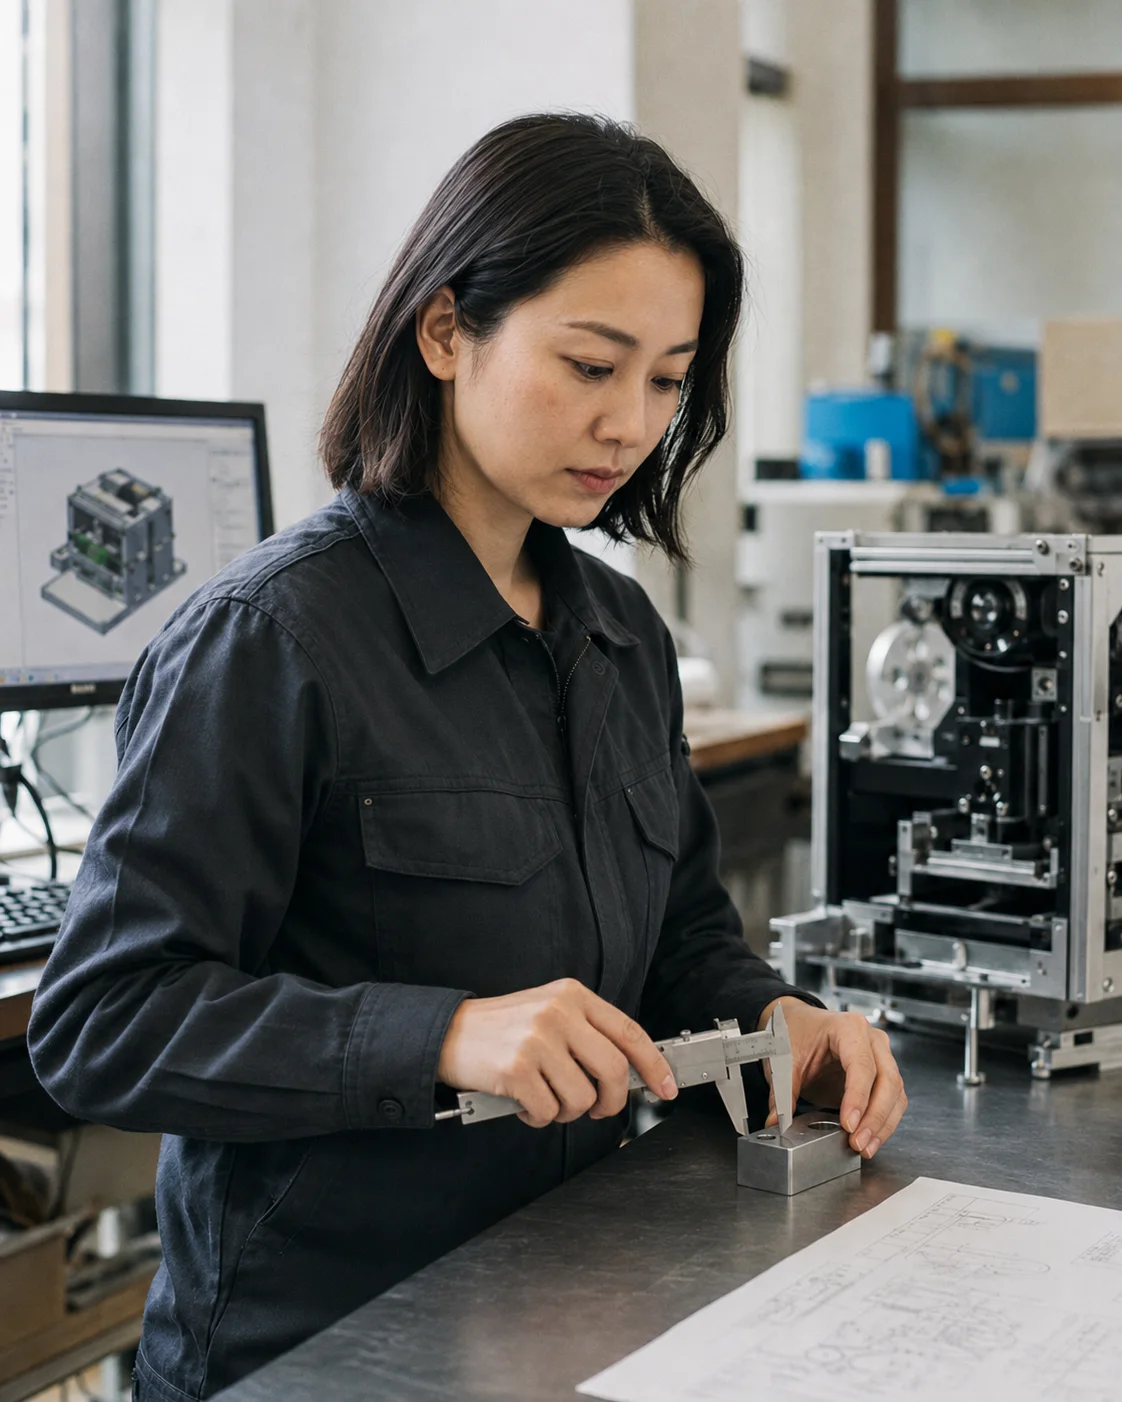
図面と3Dモデルを見比べながら機構を検討する宮原綾
SELECTION / 汎用機との比較検討
DAY 038試作

最初の試作は、速さが足りなかった

一台目の試作機では、傷を確認できた。判定の精度も目標に届いていた。しかし、一つの部品を撮影する時間が長く、顧客の生産速度に追いつかなかった。

必要なのは一個あたり二秒台。試作は四秒近くかかっていた。精度を優先すれば遅くなり、速度を上げれば画像が不安定になる。設計上は想定していた問題だったが、実際に目の前で部品が滞留するのを見ると、差の大きさが違って感じられた。

宮原は、部品を一つずつ完全に止めて撮影する方式を見直した。佐伯は撮影と判定の処理順を分解し、次の部品を搬送している間に、前の部品の画像を処理する方法を検討した。

「一つの工程を速くするのではなく、装置全体の待ち時間を減らそう」

三人は、搬送、回転、撮影、判定、排出にかかる時間をすべて表に書き出し、数十分の一秒の単位で組み直した。どこが待っているのかを可視化すると、削れる場所は撮影ではなく、その前後にあった。

結果として二秒台に収まったが、機構の変更が大きく、試作は二台目をつくることになった。

DAY 063組立

図面上では入った工具が、
現場では振れない

新しい機構の組立を担当した秋山は、カメラ位置を調整するボルトへ工具が入りにくいことに気づいた。部品同士は干渉していない。図面の上では、確かに入る。だが、レンチを振るための手の動きまでは、図面に表れていなかった。

調整は一度で終わる作業ではない。据付のときも、保守のときも、同じ場所に手を入れる。ここで無理をすると、その装置は何年も無理をされ続けることになる。

宮原は、その場でカメラの固定方法を変更した。あわせて、位置を再現できる目盛りも追加した。一度取り外しても、元の位置へ戻せる構造にするためだった。

変更により部品点数は少し増えた。それでも調整時間は短くなり、納品後の保守にも効く改善になった。

このときの目盛りが効いてくるのは、まだ先の話になる。撮影条件を見直す段階で、カメラを何度も外すことになったとき、三人はこの日の変更に助けられた。

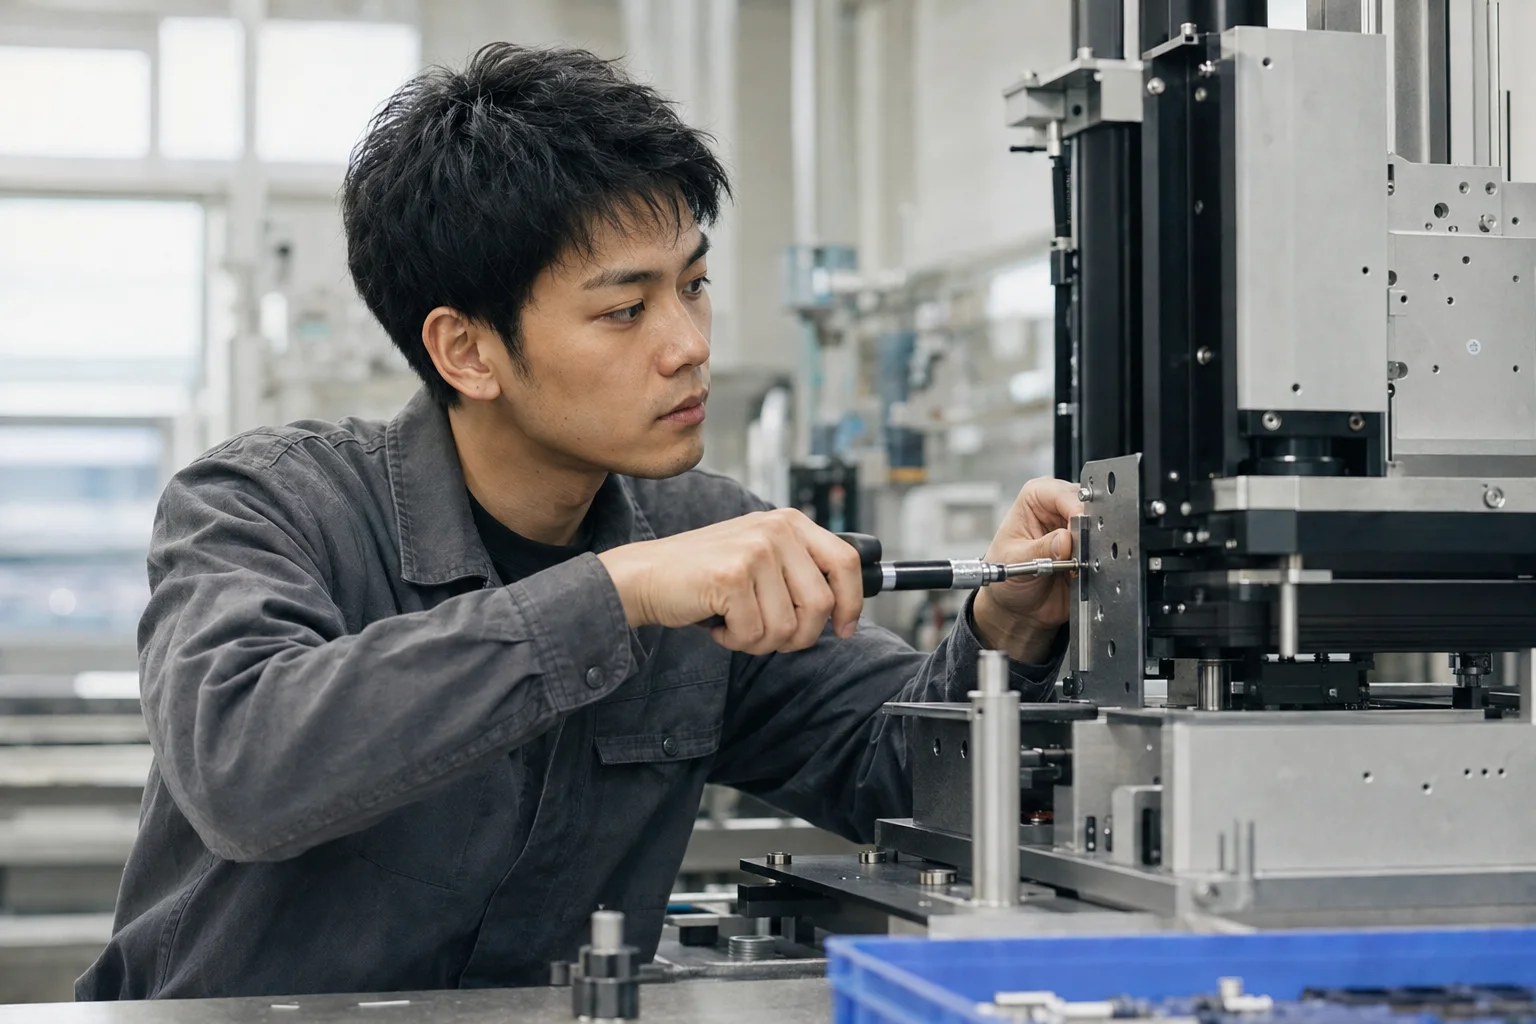
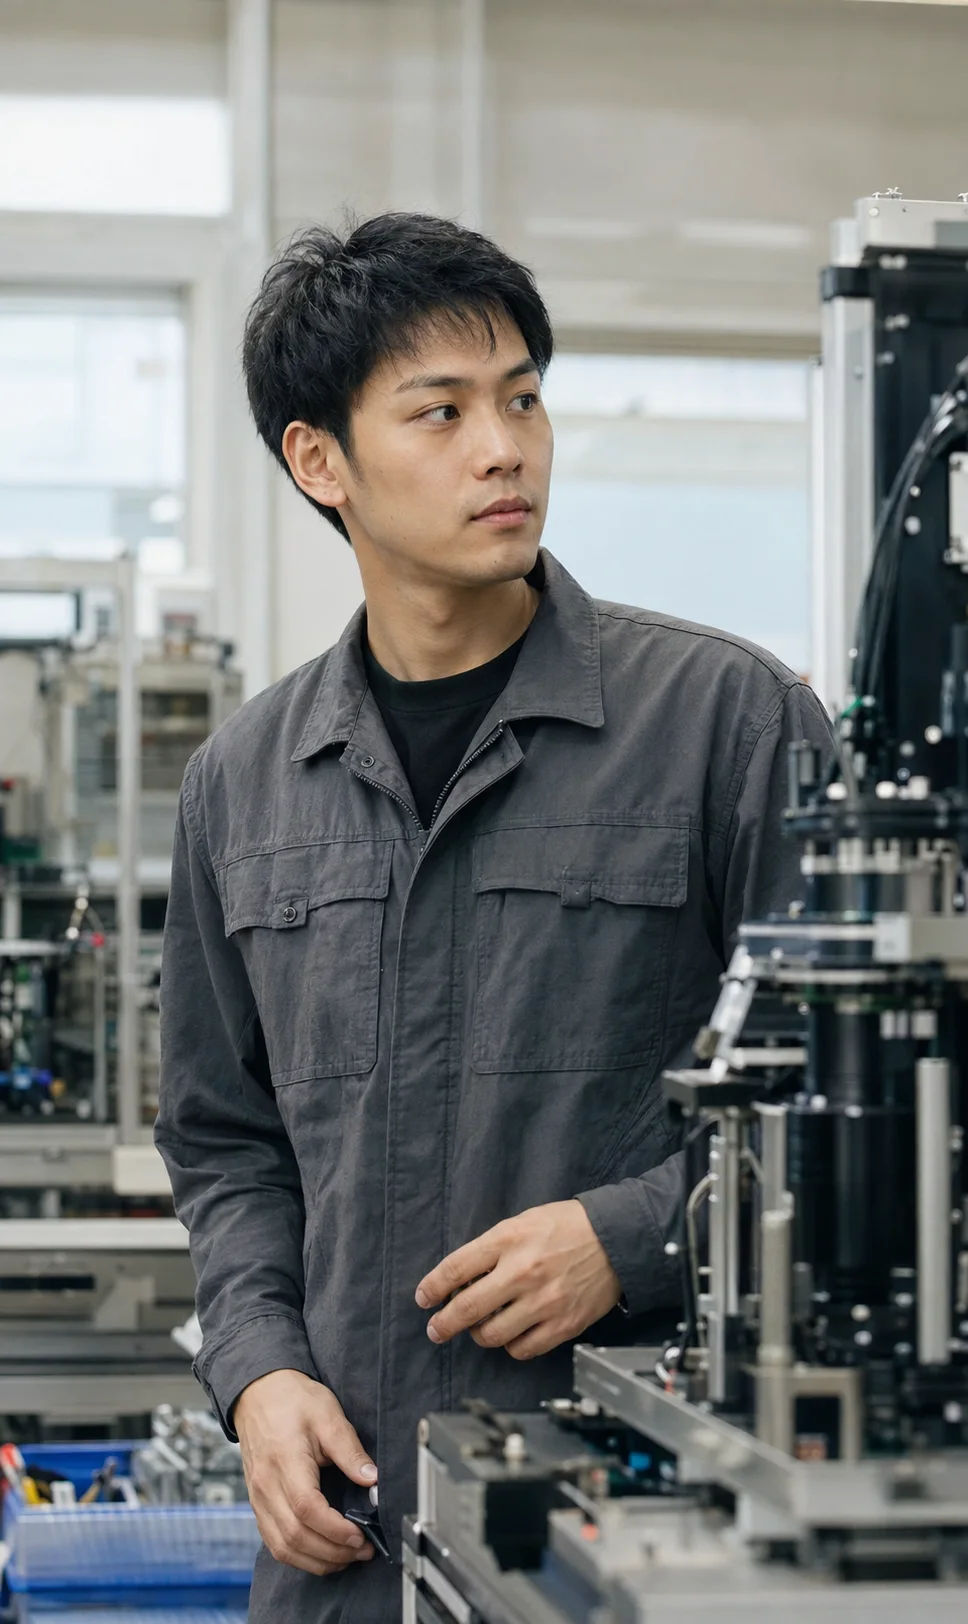
装置のカメラ固定部を工具で調整する秋山直人
ASSEMBLY / 調整部の変更
DAY 091再設計

傷ではなく、加工油を見つけてしまう

顧客サンプルを連続で流すと、不良ではない部品が弾かれ始めた。画面を確認すると、表面に残った薄い加工油を、傷として判定していた。

見逃しはゼロだった。しかし、良品の一割近くを不良として弾いてしまう。これでは、結局あとから人が見直すことになり、検査員の負担は減らない。

佐伯は、傷と油膜では光の現れ方が異なることに着目した。傷は光の方向を変えても線として残るが、油膜は方向によって形が変わる。複数方向から撮った画像の変化を比較することで、二つを分ける手がかりが見えてきた。

宮原は、撮影の前に部品の姿勢がぶれないよう、ガイド形状を微調整した。同じ向きで撮れていなければ、画像を比べる意味がなくなるからだった。照明位置やカメラの角度を変えるため、固定部を何度も外したが、DAY 063で加えた目盛りによって、元の位置を正確に再現できた。

「見つける力を上げるだけでは、良い検査にならない」

顧客にも追加で四百二十個のサンプル提供を依頼した。最初の四十個と合わせ、四百六十個。きれいな良品だけでなく、実際のラインで出てくるばらつきを含めて、判定条件を組み直すためだった。過検出は一割近くから、一パーセント未満まで下がった。

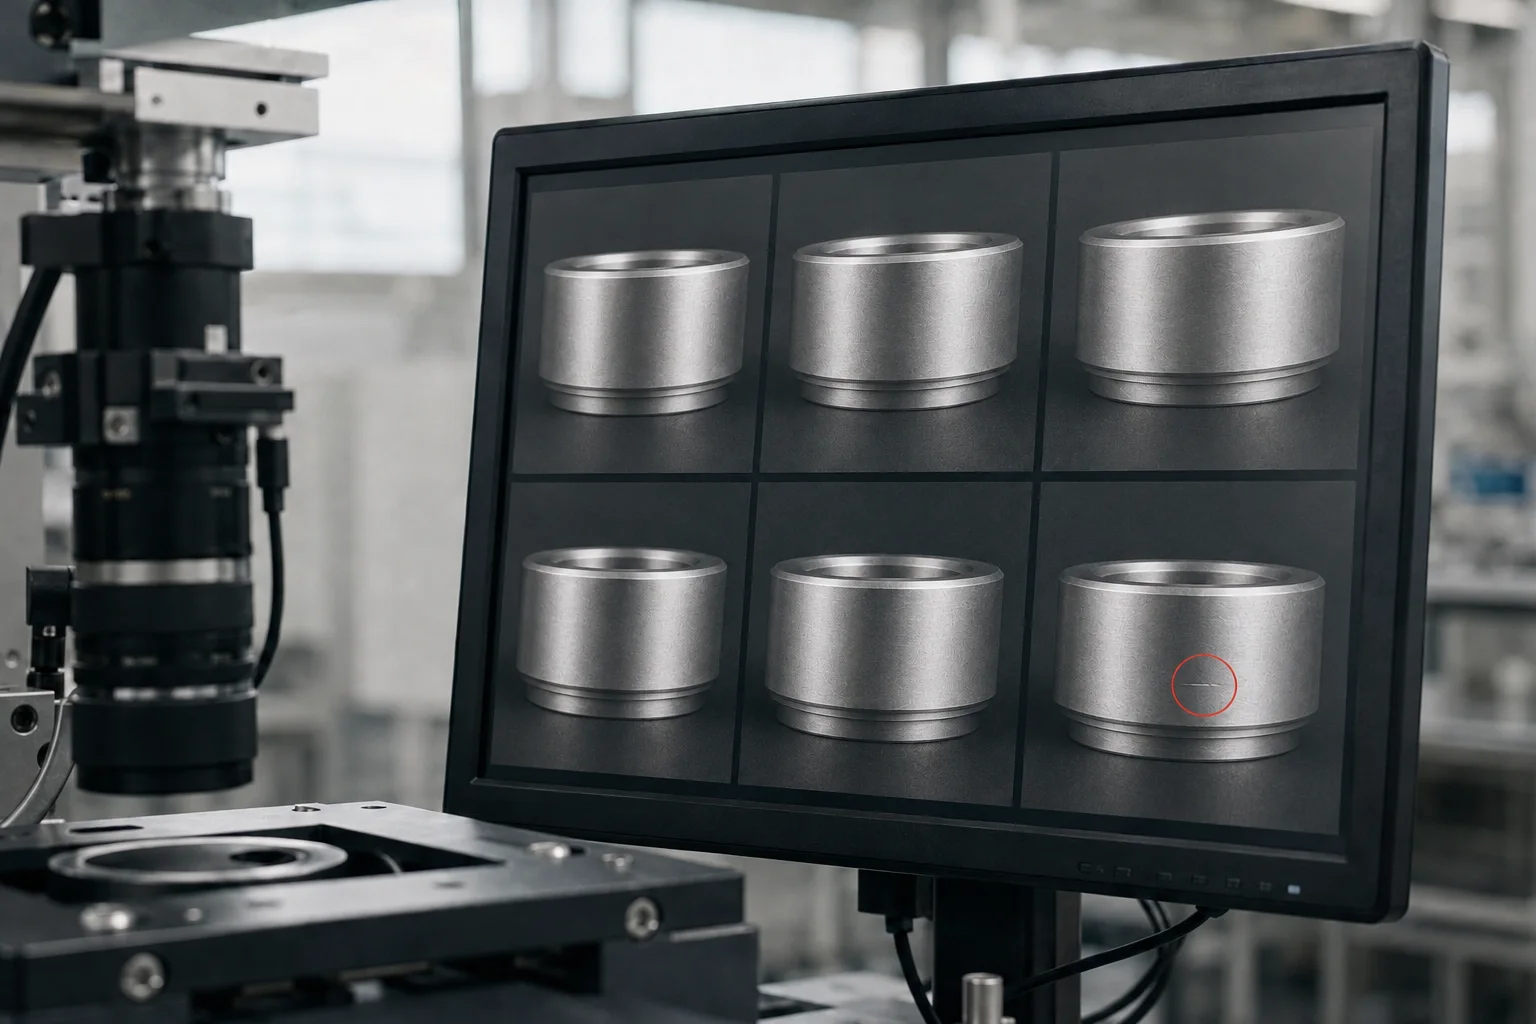
複数の部品の検査結果を並べた判定画面
INSPECTION / 判定画面の見直し
DAY 104立会

検査員に、実際に触ってもらった

装置がほぼ形になった段階で、顧客の検査員三名に社内へ来てもらい、実際に操作してもらった。技術的には、装置は正しく動いていた。

ところが、指摘は続いた。不良と判定された画面を見ても、どこが傷なのか分からない。もう一度検査したいとき、どのボタンを押せばいいのか迷う。部品をセットする向きが、慣れないと分かりにくい。

いずれも、判定の精度とは関係のない話だった。装置は正しく動いているのに、使う人が判断できない。三人にとって、これは想定していなかった種類の指摘だった。

佐伯は、判定された箇所を拡大表示し、何を根拠に不良としたのかを画面に出すようにした。秋山は、向きを間違えるとそもそも入らない形の受け治具に変更した。宮原は、この二つを図面と仕様書へ正式に反映した。

「これなら、私が新しい人に教えられます」

再度見てもらったときの、検査員の言葉だった。宮原が普段から言っている、機械、制御、運用に分けて考えるという話の、運用にあたる部分がここだった。

DAY 118連続運転

100回ではなく、一日動かす

短時間のテストを通過した後、工場内で連続運転を始めた。百回動くことは、もう確認できている。次に確かめるのは、朝から夕方まで止まらずに動き続けるかどうかだった。

朝は安定していた。ところが午後になると、部品供給部で小さな詰まりが起きた。部品同士の接触で向きが変わり、入口で引っかかっていた。一度起きると、その日のうちに何度か繰り返す。

秋山は、詰まりが起きる直前の動きを動画で記録した。何度も見返すと、供給部に部品がたまってきたときだけ発生していることが分かった。ガイド部品の角度を変更し、たまっても向きが変わらないようにした。

宮原は、部品側の加工誤差があっても同じ隙間を保てる形状へ、図面を直した。顧客の部品は一定ではない。装置のほうで幅を持つ必要があった。

一度動く装置から、動き続ける装置へ。最後の二十四日間は、細かな停止原因を一つずつ減らしていく時間になった。

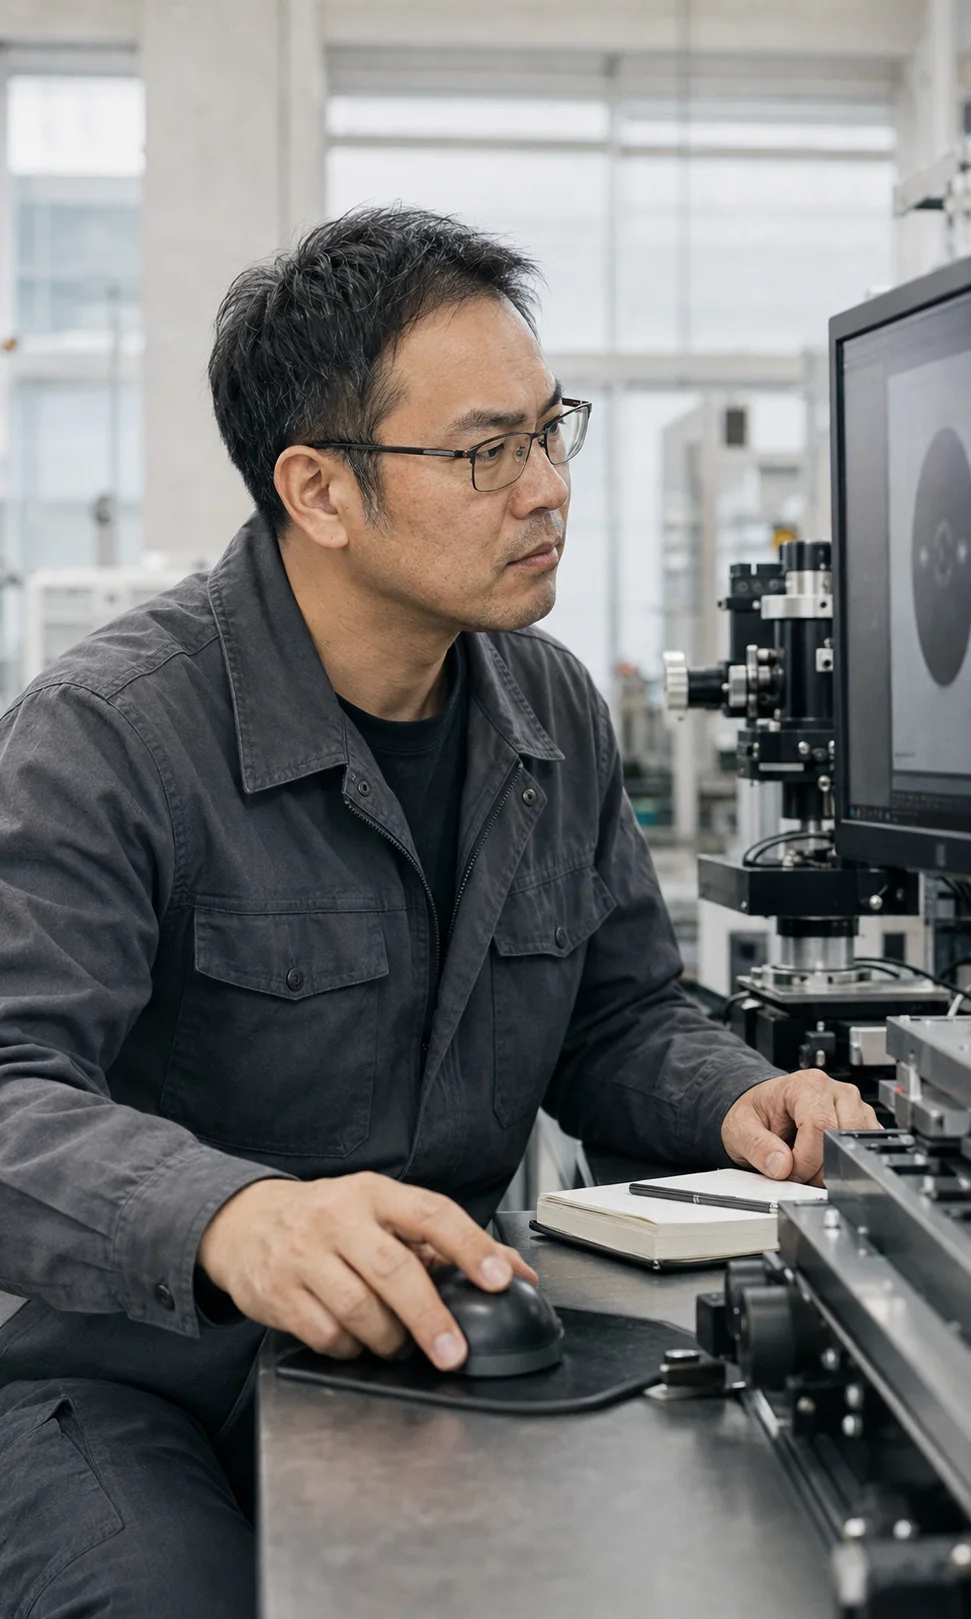
連続運転中の停止原因を画面で確認する佐伯と秋山
TEST RUN / 連続運転の確認
DAY 142完成

顧客のラインで、同じ結果が出る

納品先では、工場の照明や周囲設備の振動を確認しながら最終調整を行った。社内で完成していても、置かれる場所が変われば条件は変わる。据付の初日は、装置を動かす前に周囲を測ることから始まった。

テスト用の良品と不良品を流し、顧客の検査担当者と判定結果を照合する。DAY 001で三つに分けた、あの判断が分かれる一割の部品も含めて流した。社内で決めた条件が、実際の生産環境でも再現されていることを確認した。

装置を引き渡した後、三人はそれぞれ記録を残した。宮原はプロジェクトの変更履歴を、なぜその判断をしたのかとセットで整理した。佐伯は加工油による誤判定と、照明条件の検証結果を事例集へ追加した。秋山は、調整工具と交換部品の位置を写真付きで残した。

次に似た案件が来たとき、また百四十二日かける必要はない。どこでつまずくかが分かっていれば、その分を別の検討に使える。

一台の完成は、次の装置の出発点になる。

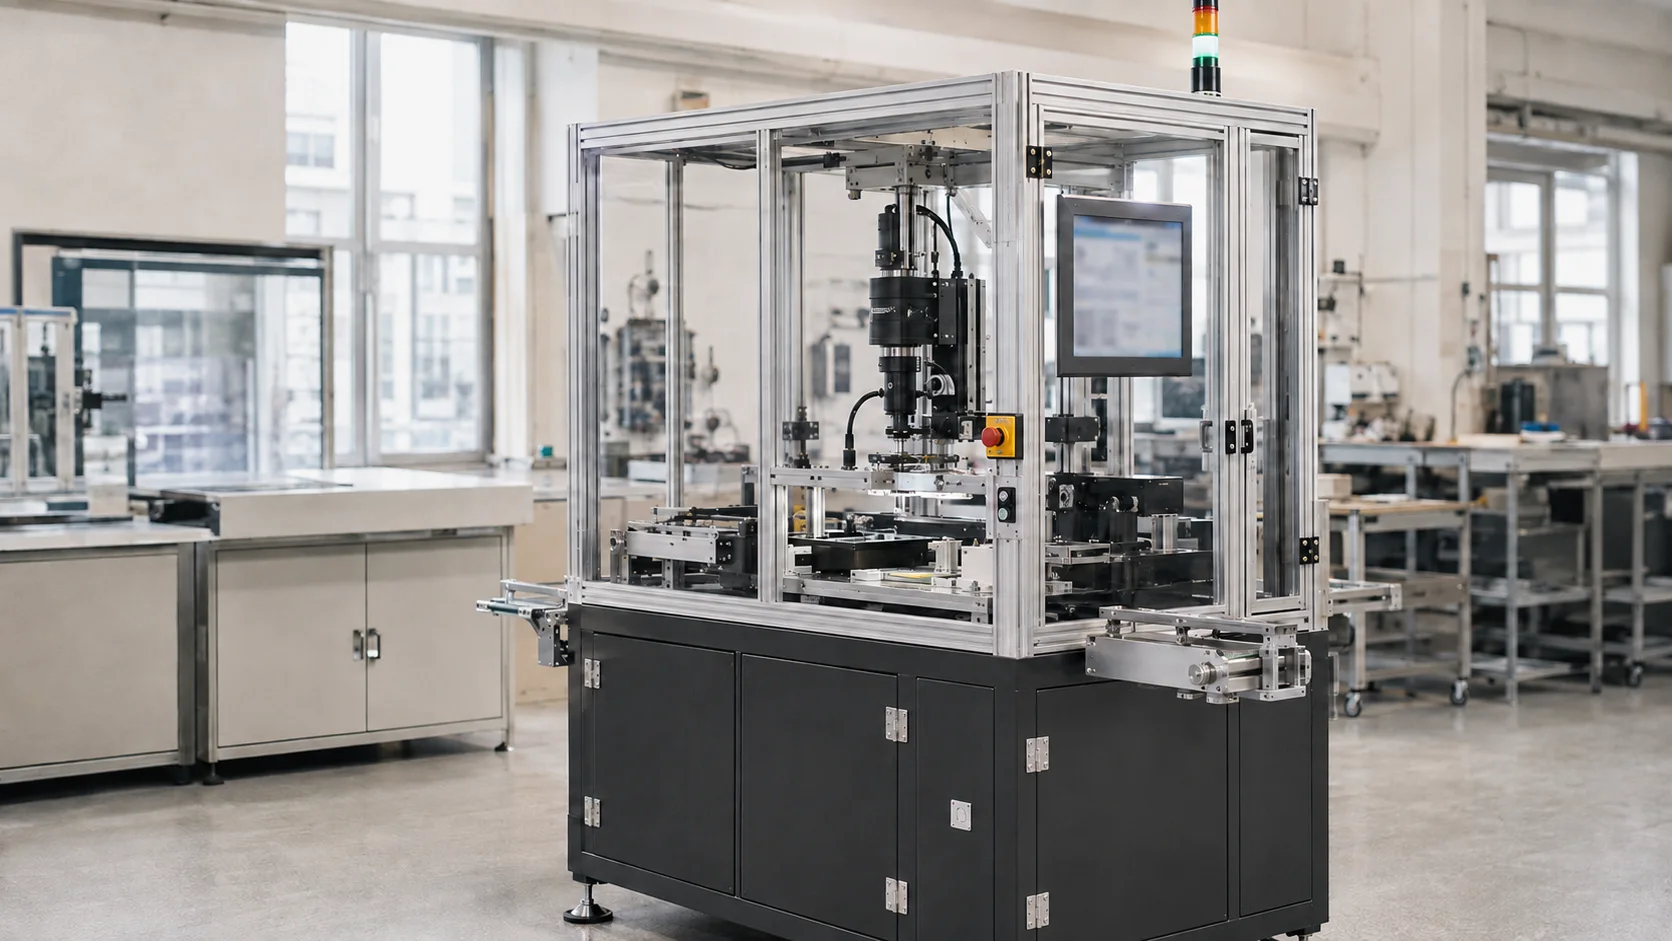
完成した円筒部品外観検査装置
DELIVERY / 顧客ラインでの最終確認