EQUIPMENT / 03
切断・板金の第2工場。
溶接・組立の本社工場。
道路をはさんだ二つの工場で製作します。設備の仕様と、部材の移動から検査・出荷までの流れをご紹介します。
FACTORY LAYOUT
工場配置と部材の流れ
- 1切断
- 2曲げ
- 3工場間を搬送
- 4溶接・組立
- 5検査・測定
- 6出荷
工場配置イメージ(架空の設定)。縮尺・実際の建物寸法は表していません。
MACHINERY
主な加工設備
| 設備 | 仕様・対応範囲 | 台数 | 工場 |
|---|---|---|---|
| ファイバーレーザー | 6kW/3,000×1,500mm SS400 板厚 1.6〜16mm | 1台 | 領家第2工場 |
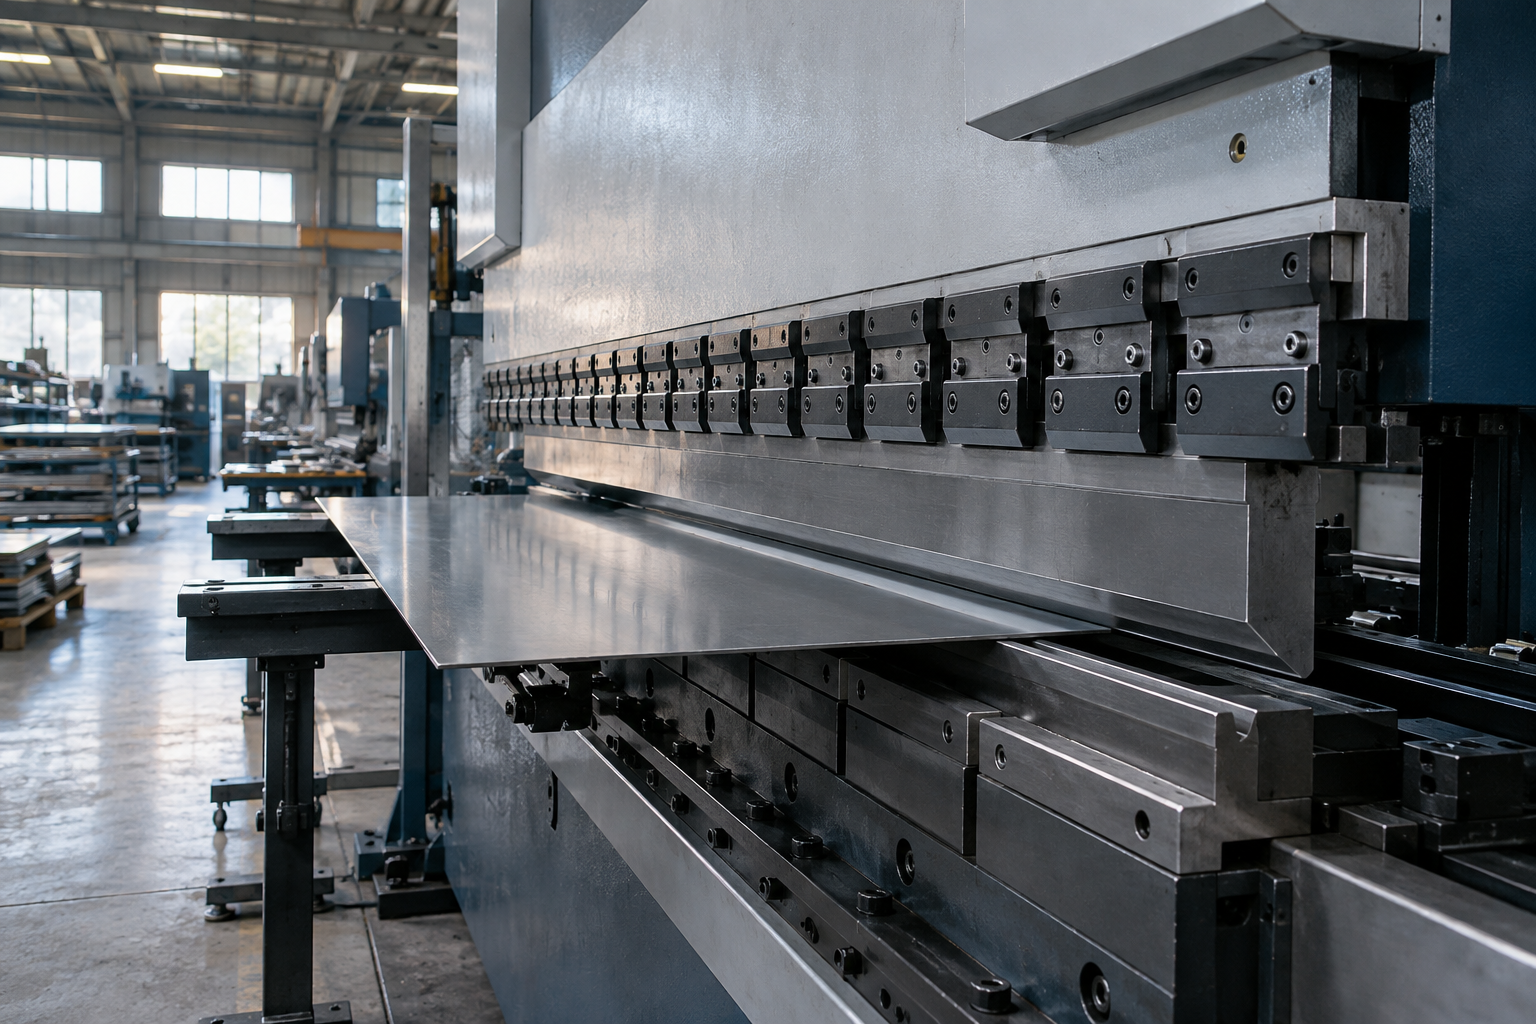
| プレスブレーキ | 170t/曲げ長さ 最大3,000mm | 1台 | 領家第2工場 |
| バンドソー | 形鋼・角形鋼管の切断 | 2台 | 領家第2工場 |
| 半自動溶接機 | 鉄系フレーム・製缶品 | 8台 | 本社工場 |
| TIG溶接機 | SUS304の板金・製缶品 | 2台 | 本社工場 |
| 天井クレーン | 定格荷重 20t/10t | 各1基 | 本社工場 |
設備仕様と加工能力は架空の設定です。曲げ能力は材質・板厚・長さ・形状により変わります。クレーンの定格荷重は、受注できる製品重量を表すものではありません。
INSPECTION
ご注文前に決める検査条件
検査項目を製作前に確認し、組立後の寸法と取付位置を図面と照合します。測定方法や公差、外観の確認基準、検査記録の要否も打ち合わせます。
- 寸法・取付位置
- 図面の確認箇所と公差
- 外観
- 溶接部・仕上げの確認基準
- 検査記録
- 記録項目と提出の要否
- 梱包・出荷
- 積込方法・搬入経路・荷下ろし条件
CONTACT
製作のご相談・お見積もり
図面、数量、希望納期をお知らせください。
加工方法や検査条件もあわせて確認します。